每一批货随附 9 大类 25 类质量报告与记录——从熔炼成分到全尺寸测量,从 X 光底片到热处理曲线。
不需要您开口索要,出厂即同交;检验、审核、批准三级签核,铸造批次与热处理批次全程绑定。
报告能力 = 检测设备 × 体系流程 × 交付习惯,三者缺一不可
多数铸造厂只提供成分报告 + 尺寸抽检两类。我们出具 25 类:从金相、渗透、X 光底片到三维扫描云图、热处理炉次曲线、热装记录——客户验收、审核、索赔举证需要的证据链,随货即完整。
不是"客户催了才给"。首件按 PPAP 放行交一整套,此后每批次按固定清单随货交付——您仓库收货时,证据已经在箱内。
已实际按德文首件检验计划(Erstmusterprüfplan)格式出具过 700+ 特征项的完整首件报告。您的表单、语言、判定标准,我们按您的体系出报告,可直接归档进您的审核文件。
9 大类 25 类报告全部直接展示:每类报告的内容、执行标准与交付频次 · 样图取自实际交付报告(已脱敏)
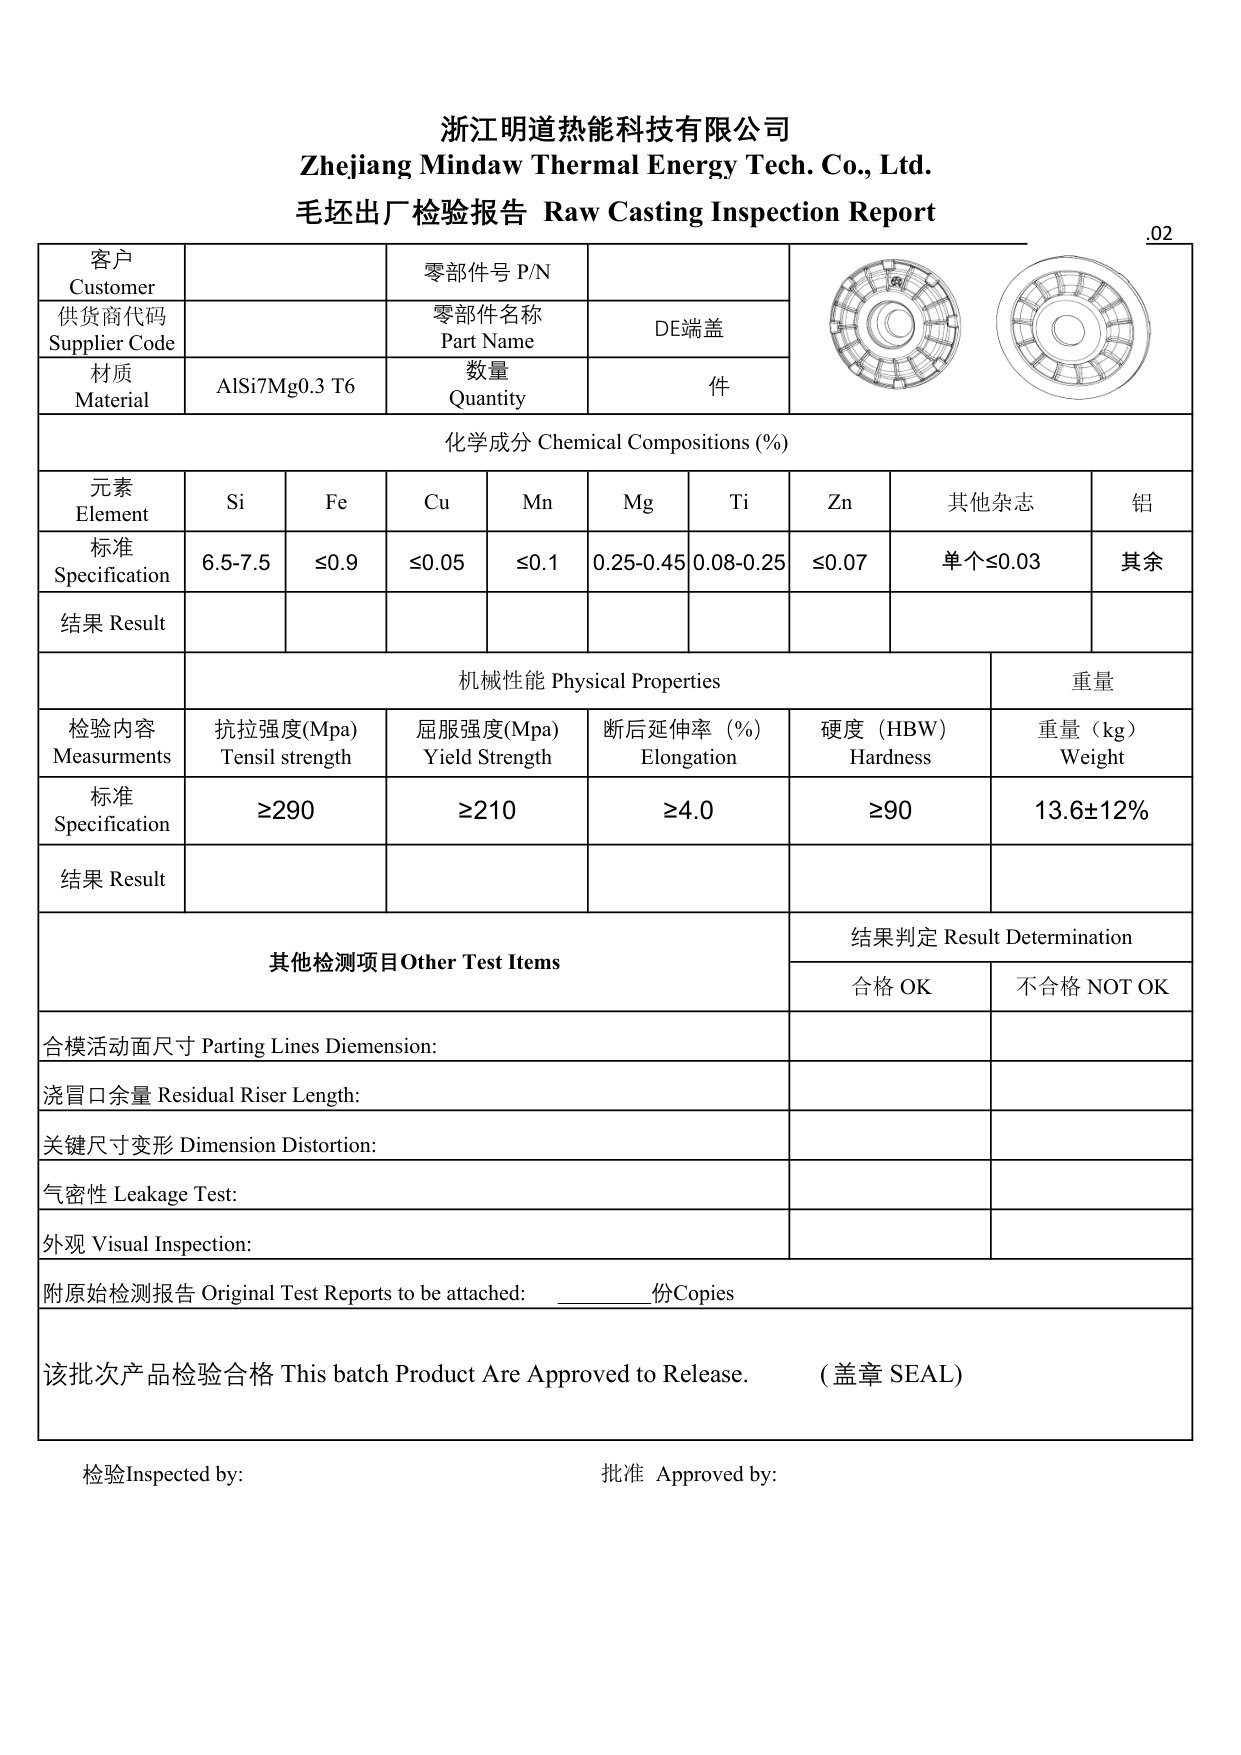
每批次交付的「身份证」:零部件号、名称、材质牌号与状态、执行标准、铸造批次号、热处理批次号,批次与报告一一对应。
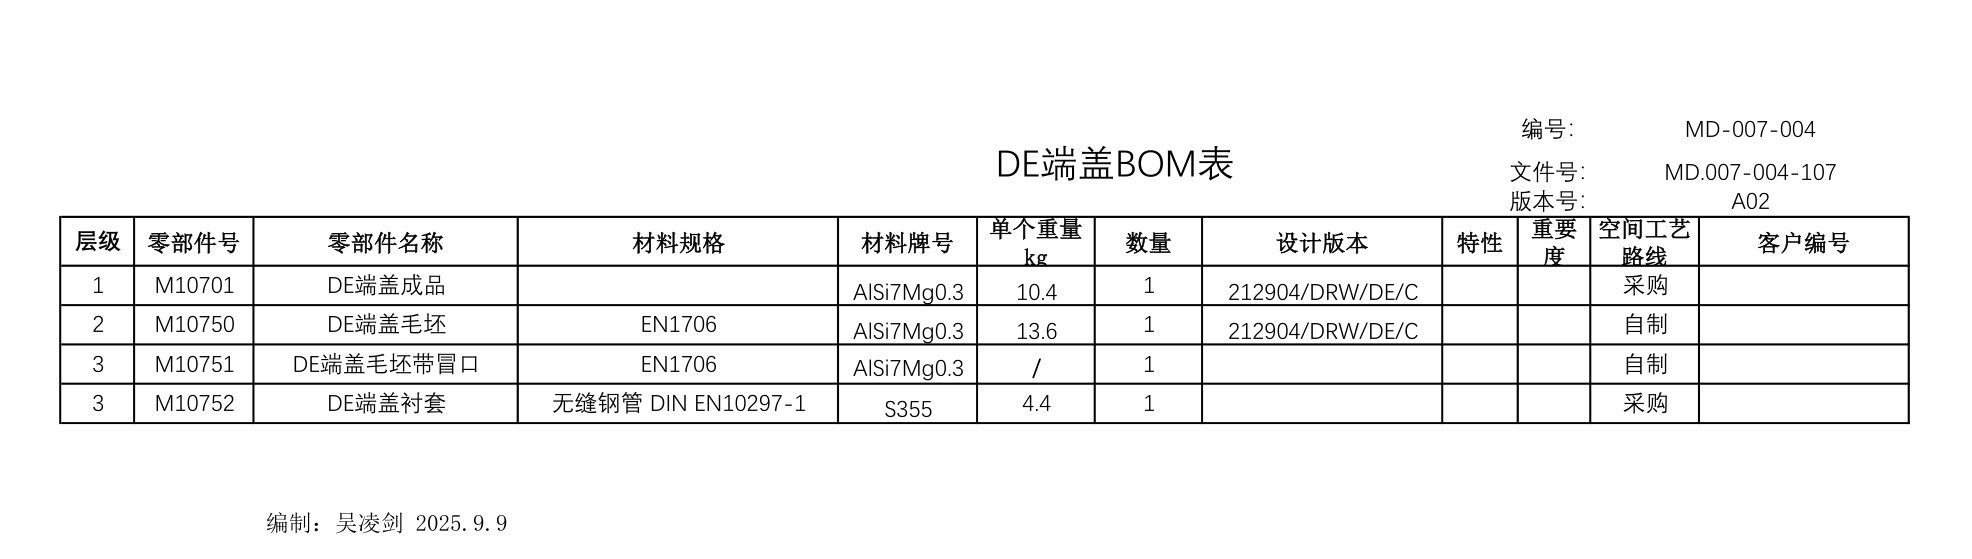
成品—毛坯—冒口—衬套四级结构,标明材料标准与设计版本,并列出该项目投入的生产、检测设备与工装清单。
德国 OBLF 光谱仪逐炉检测,「标准值 vs 实测值」对照出具,附表面质量 BS EN 1370 缺陷分级比对结论。
外购钢套(16MnCr5 / S355)的材质证明与入厂复检记录,与铝液成分报告一并交付。
渗碳淬火后的有效硬化层与金相分析:表面硬度、硬化层深、心部硬度实测,附硬度梯度曲线与 500X 金相评级图。
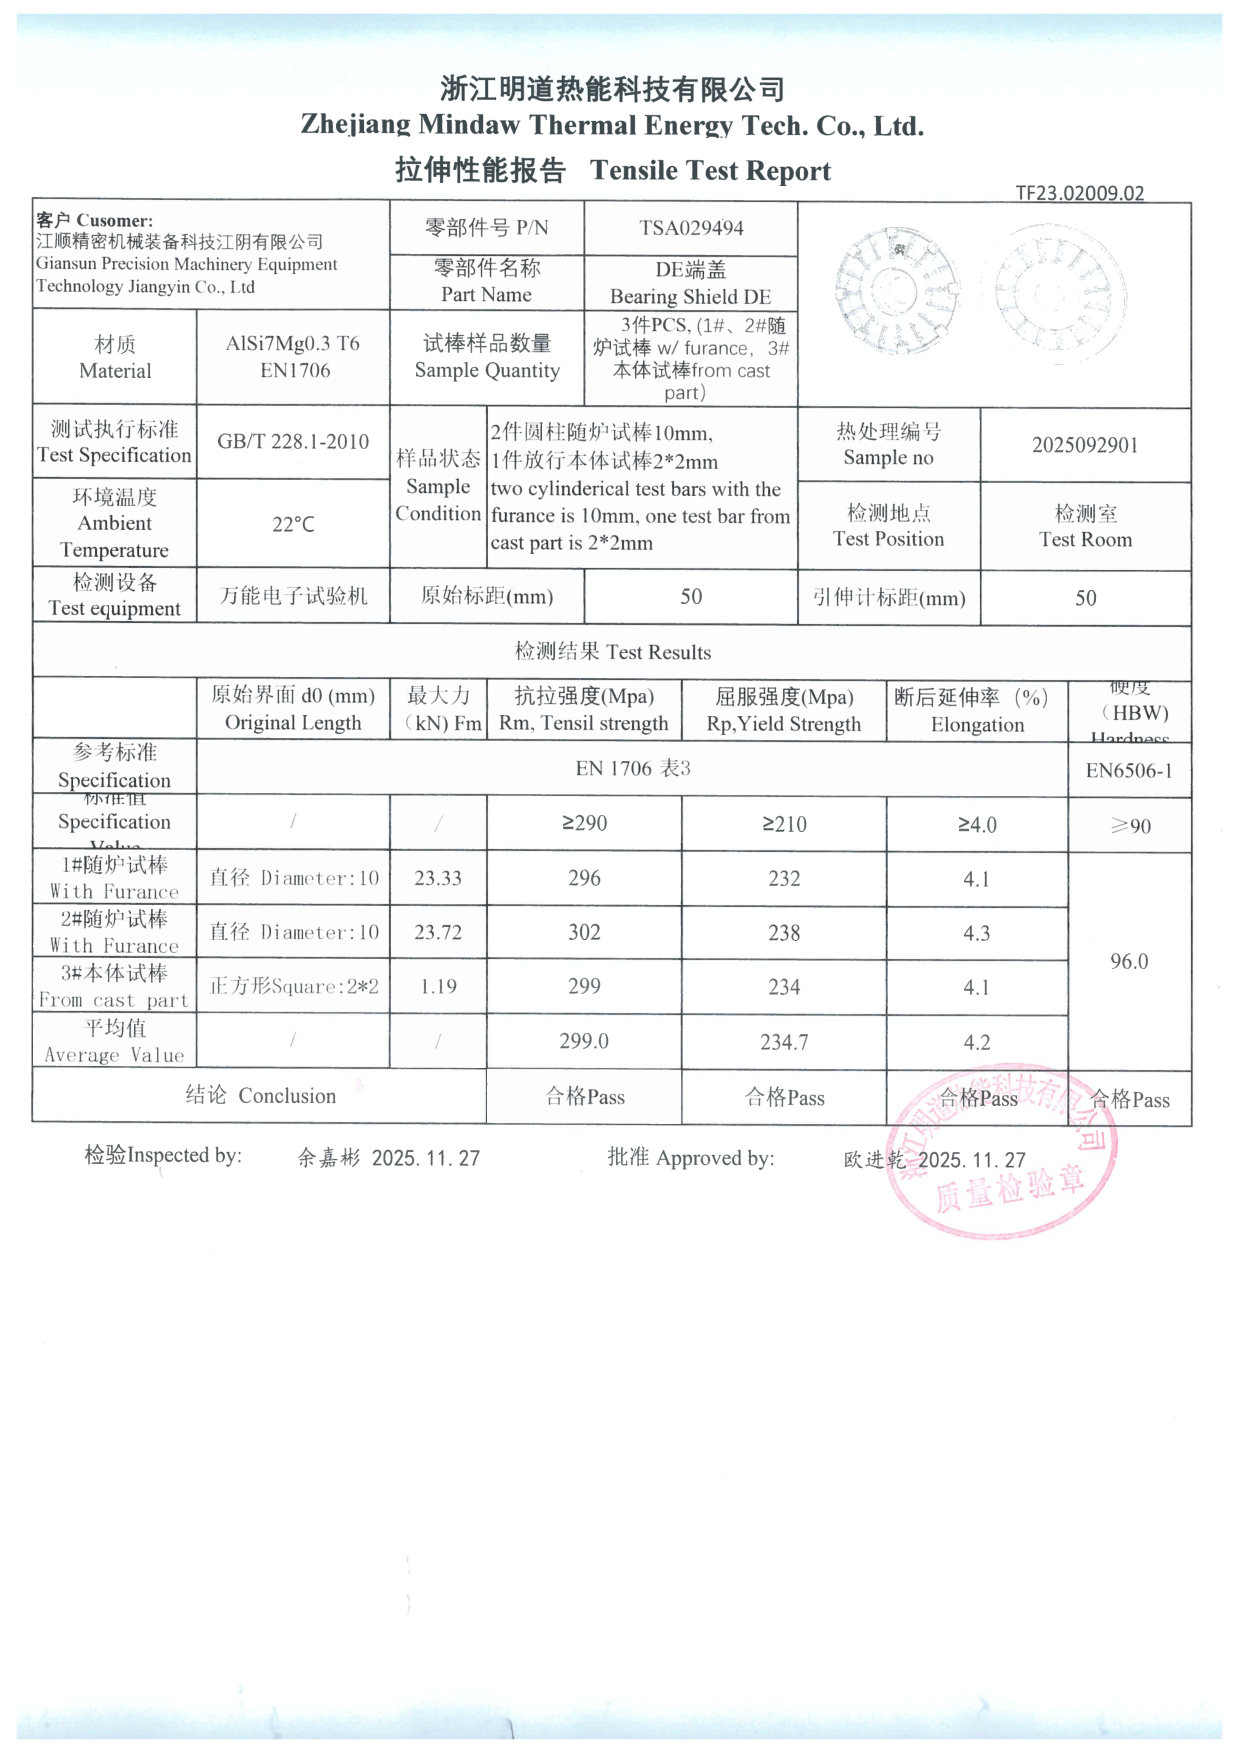
2 根随炉试棒 + 1 根本体试棒,按 GB/T 228.1 检测取平均——试棒与产品同炉热处理,数据真实代表该批次。
α 相形貌、共晶硅变质效果、针孔率评级;配合博士工作站场发射 SEM 做深度失效分析。
整体 PT + 切割 PT 双验证:热处理后 100% 表面检测,附缺陷照片附录。
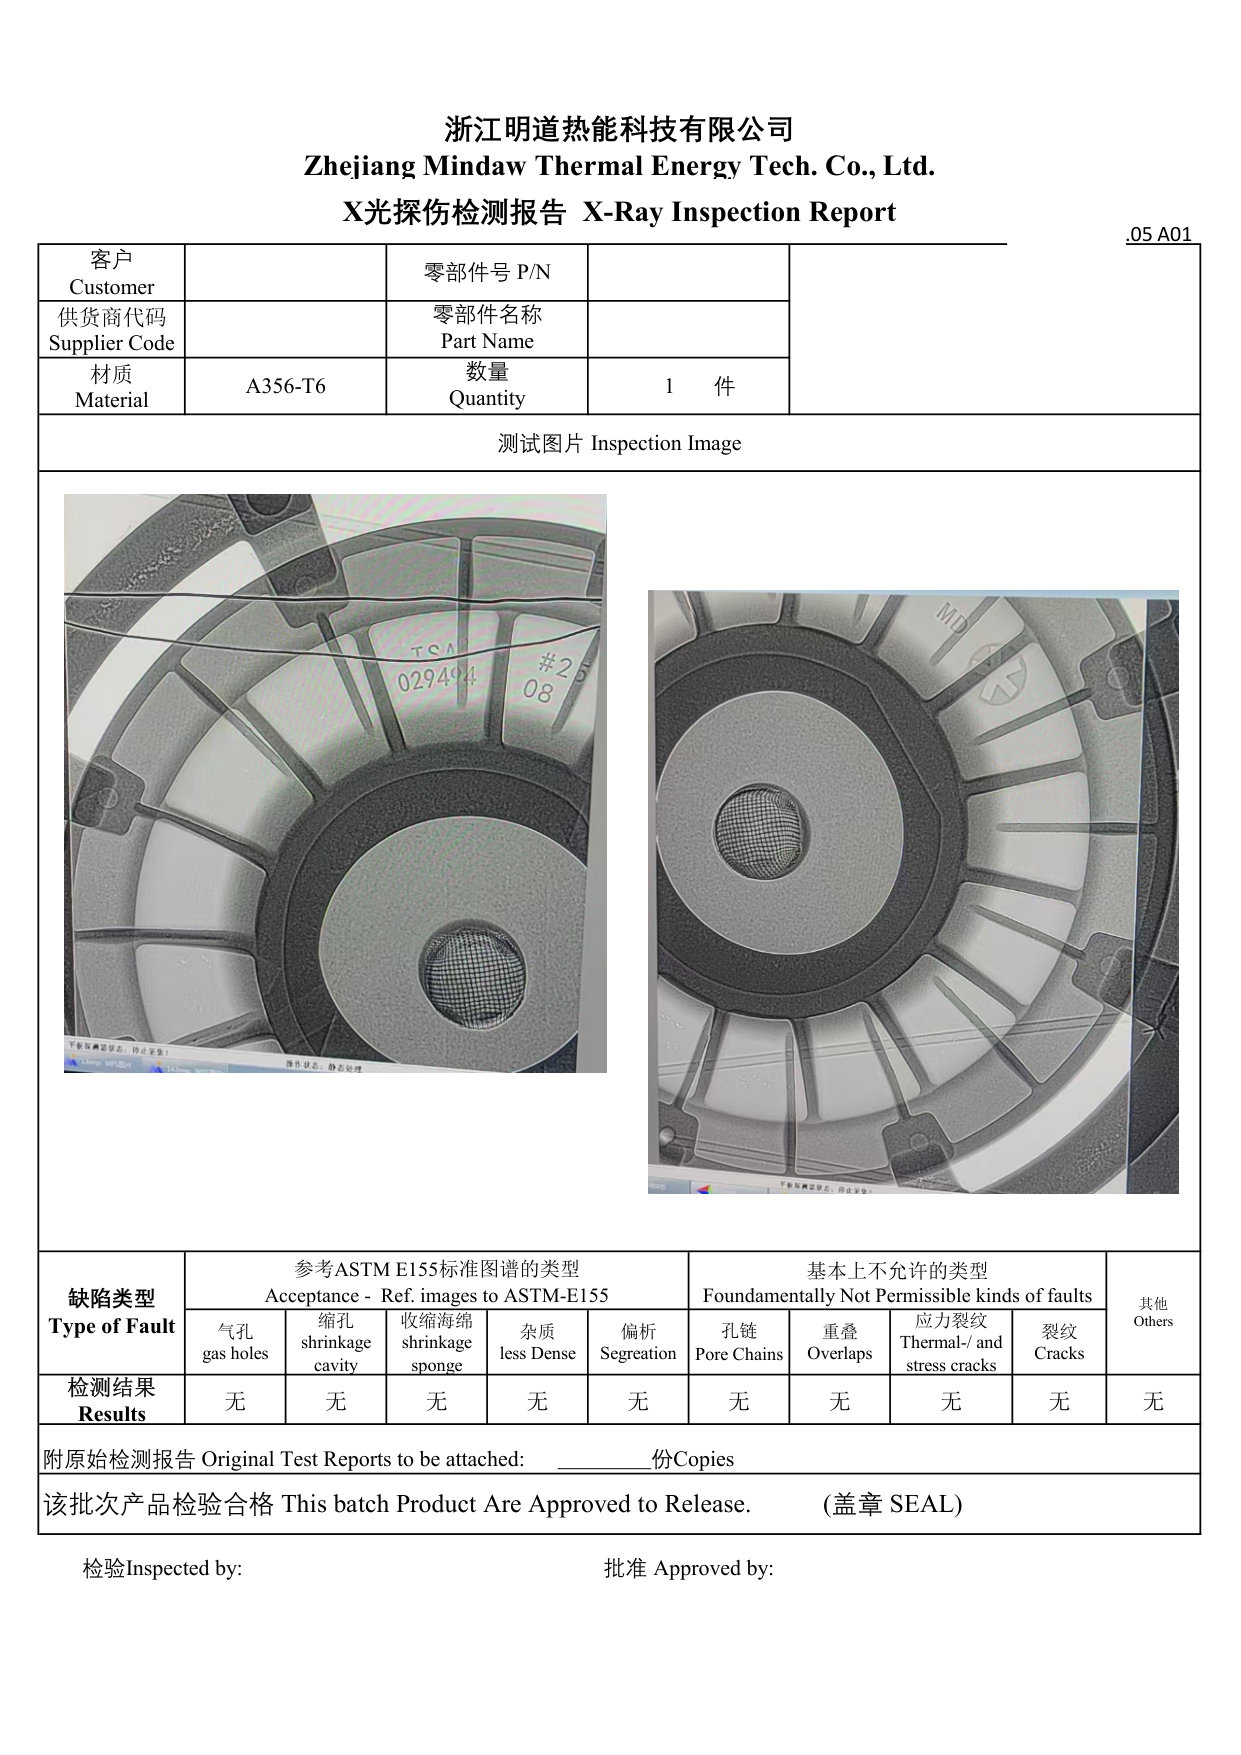
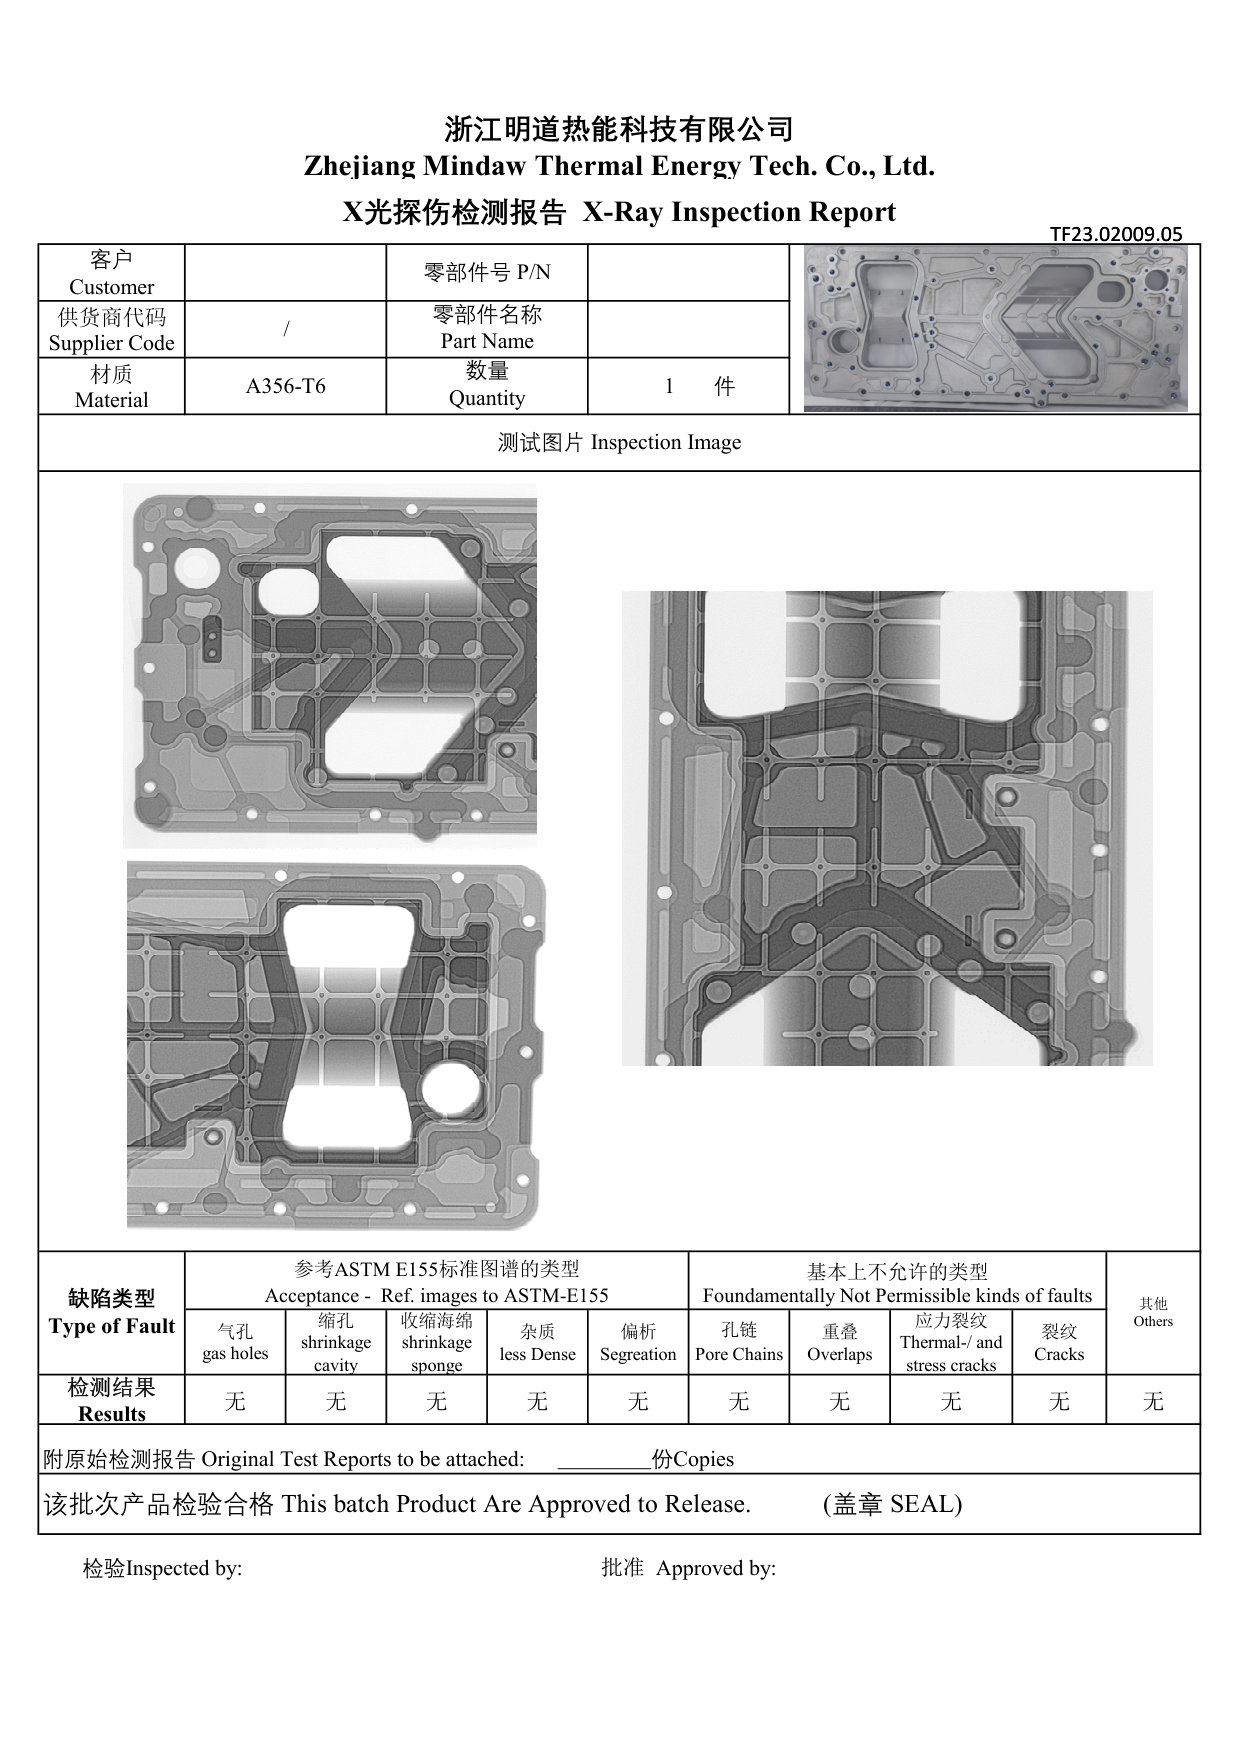
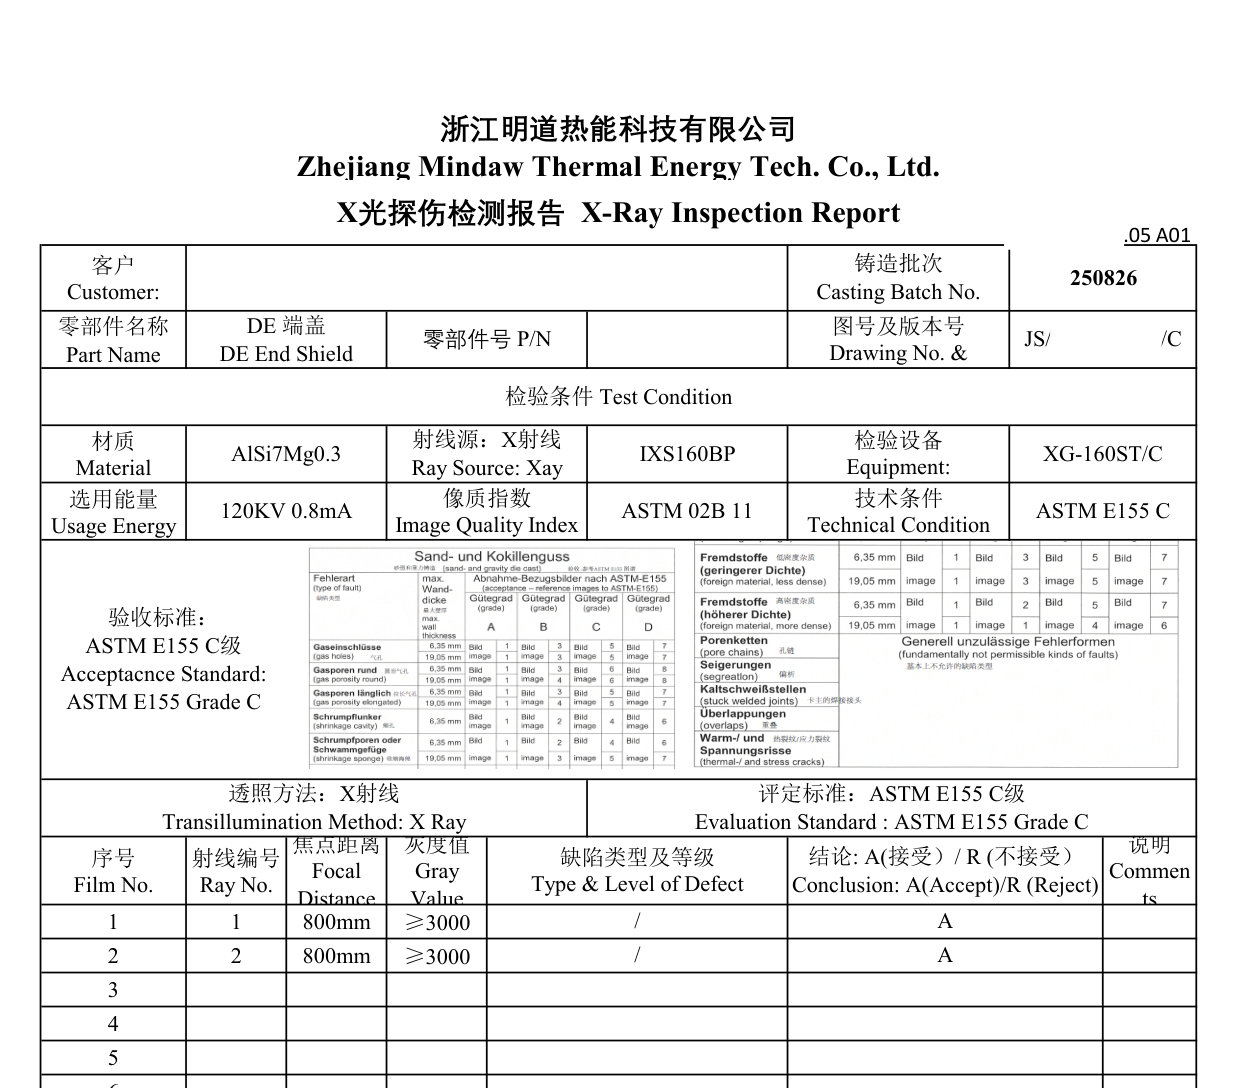
内部缩松、气孔、夹杂逐张底片编号记录灰度值与判定,按 ASTM E155 C 级图谱比对验收,附 RT 照片附录。
对 X 光判定代表性件做工业 CT 三维成像,缺陷空间分布与尺寸一目了然。
毛坯阶段 16 项检测,标注 KPC 关键产品特性,三坐标 + 高度尺 + 卡尺按项配置量检具。
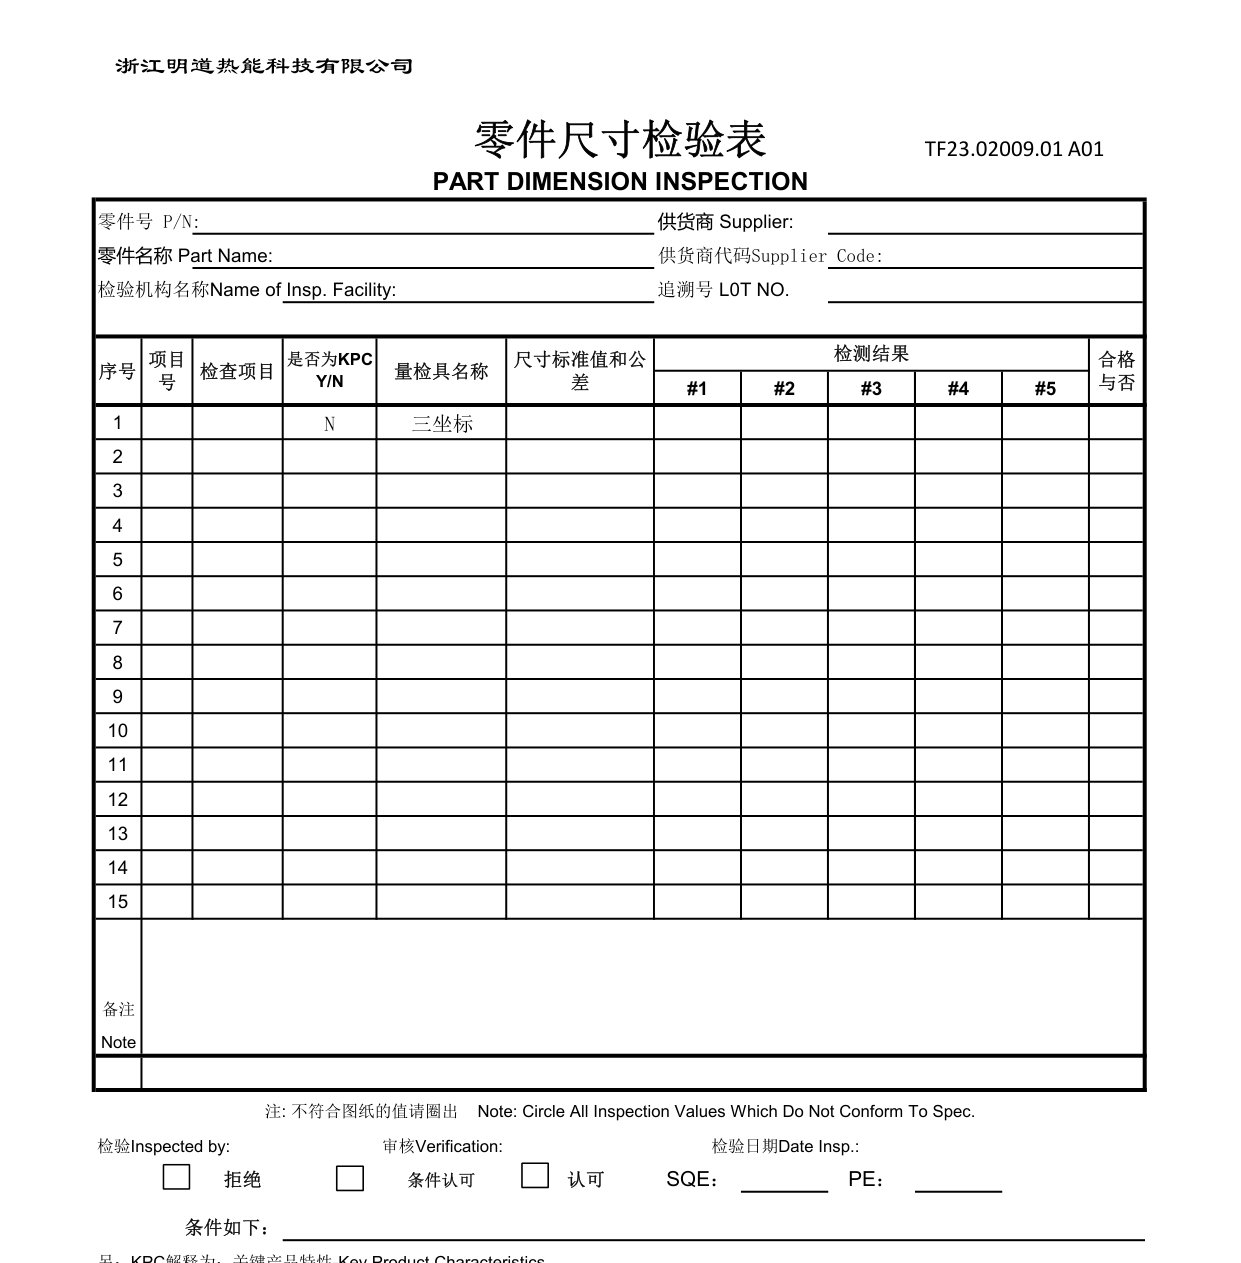
成品 100% 全尺寸,首件按检验计划出具完整报告(700+ 特征项,已实际使用德文 Erstmusterprüfplan 格式)。
KPC 特性(配合直径、同轴度等)逐件 100% 检测并记录实测值,不合格品不出门。
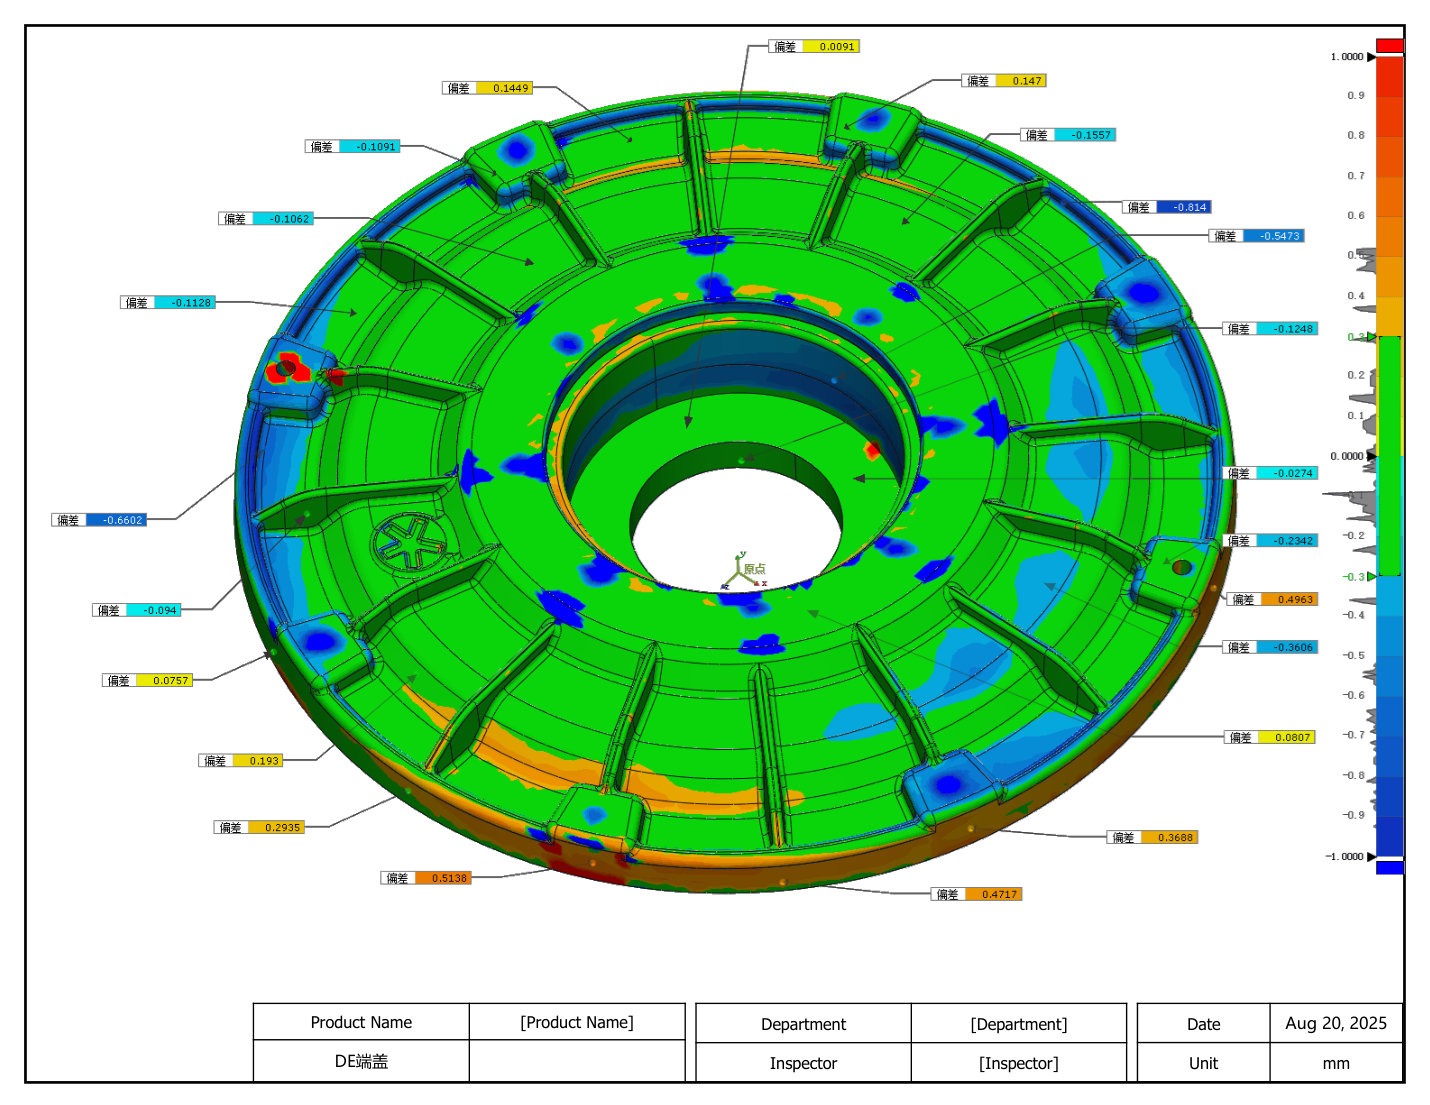
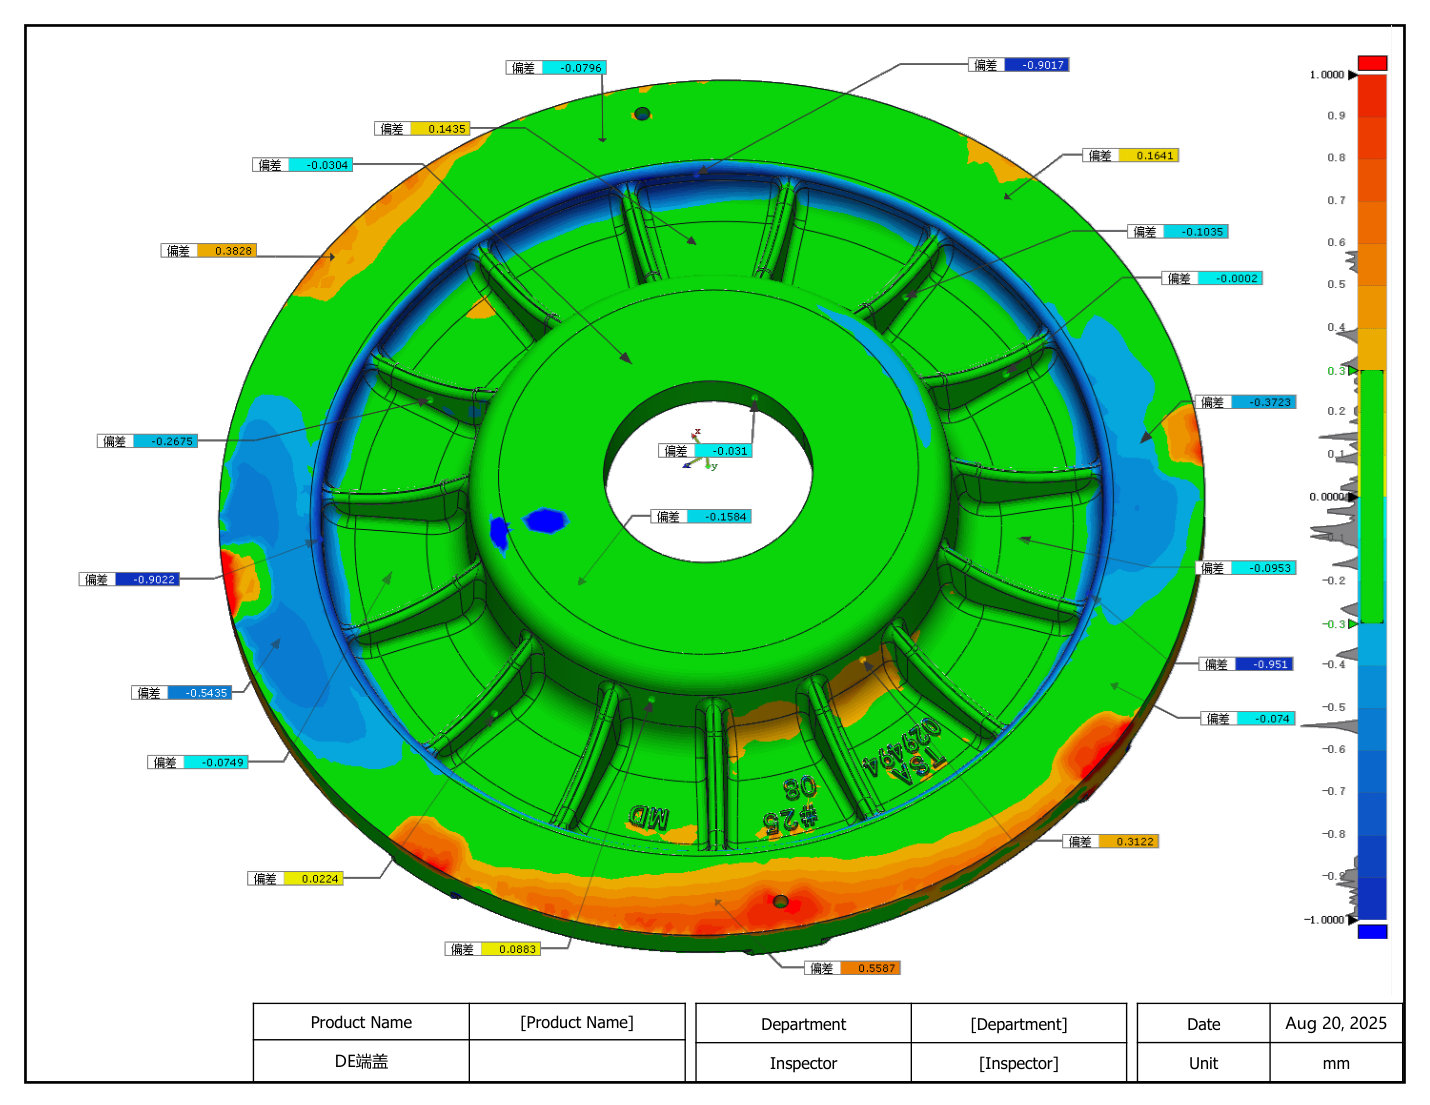
毛坯与成品分别 FARO 3D 激光扫描,与三维数模比对输出彩色偏差云图。
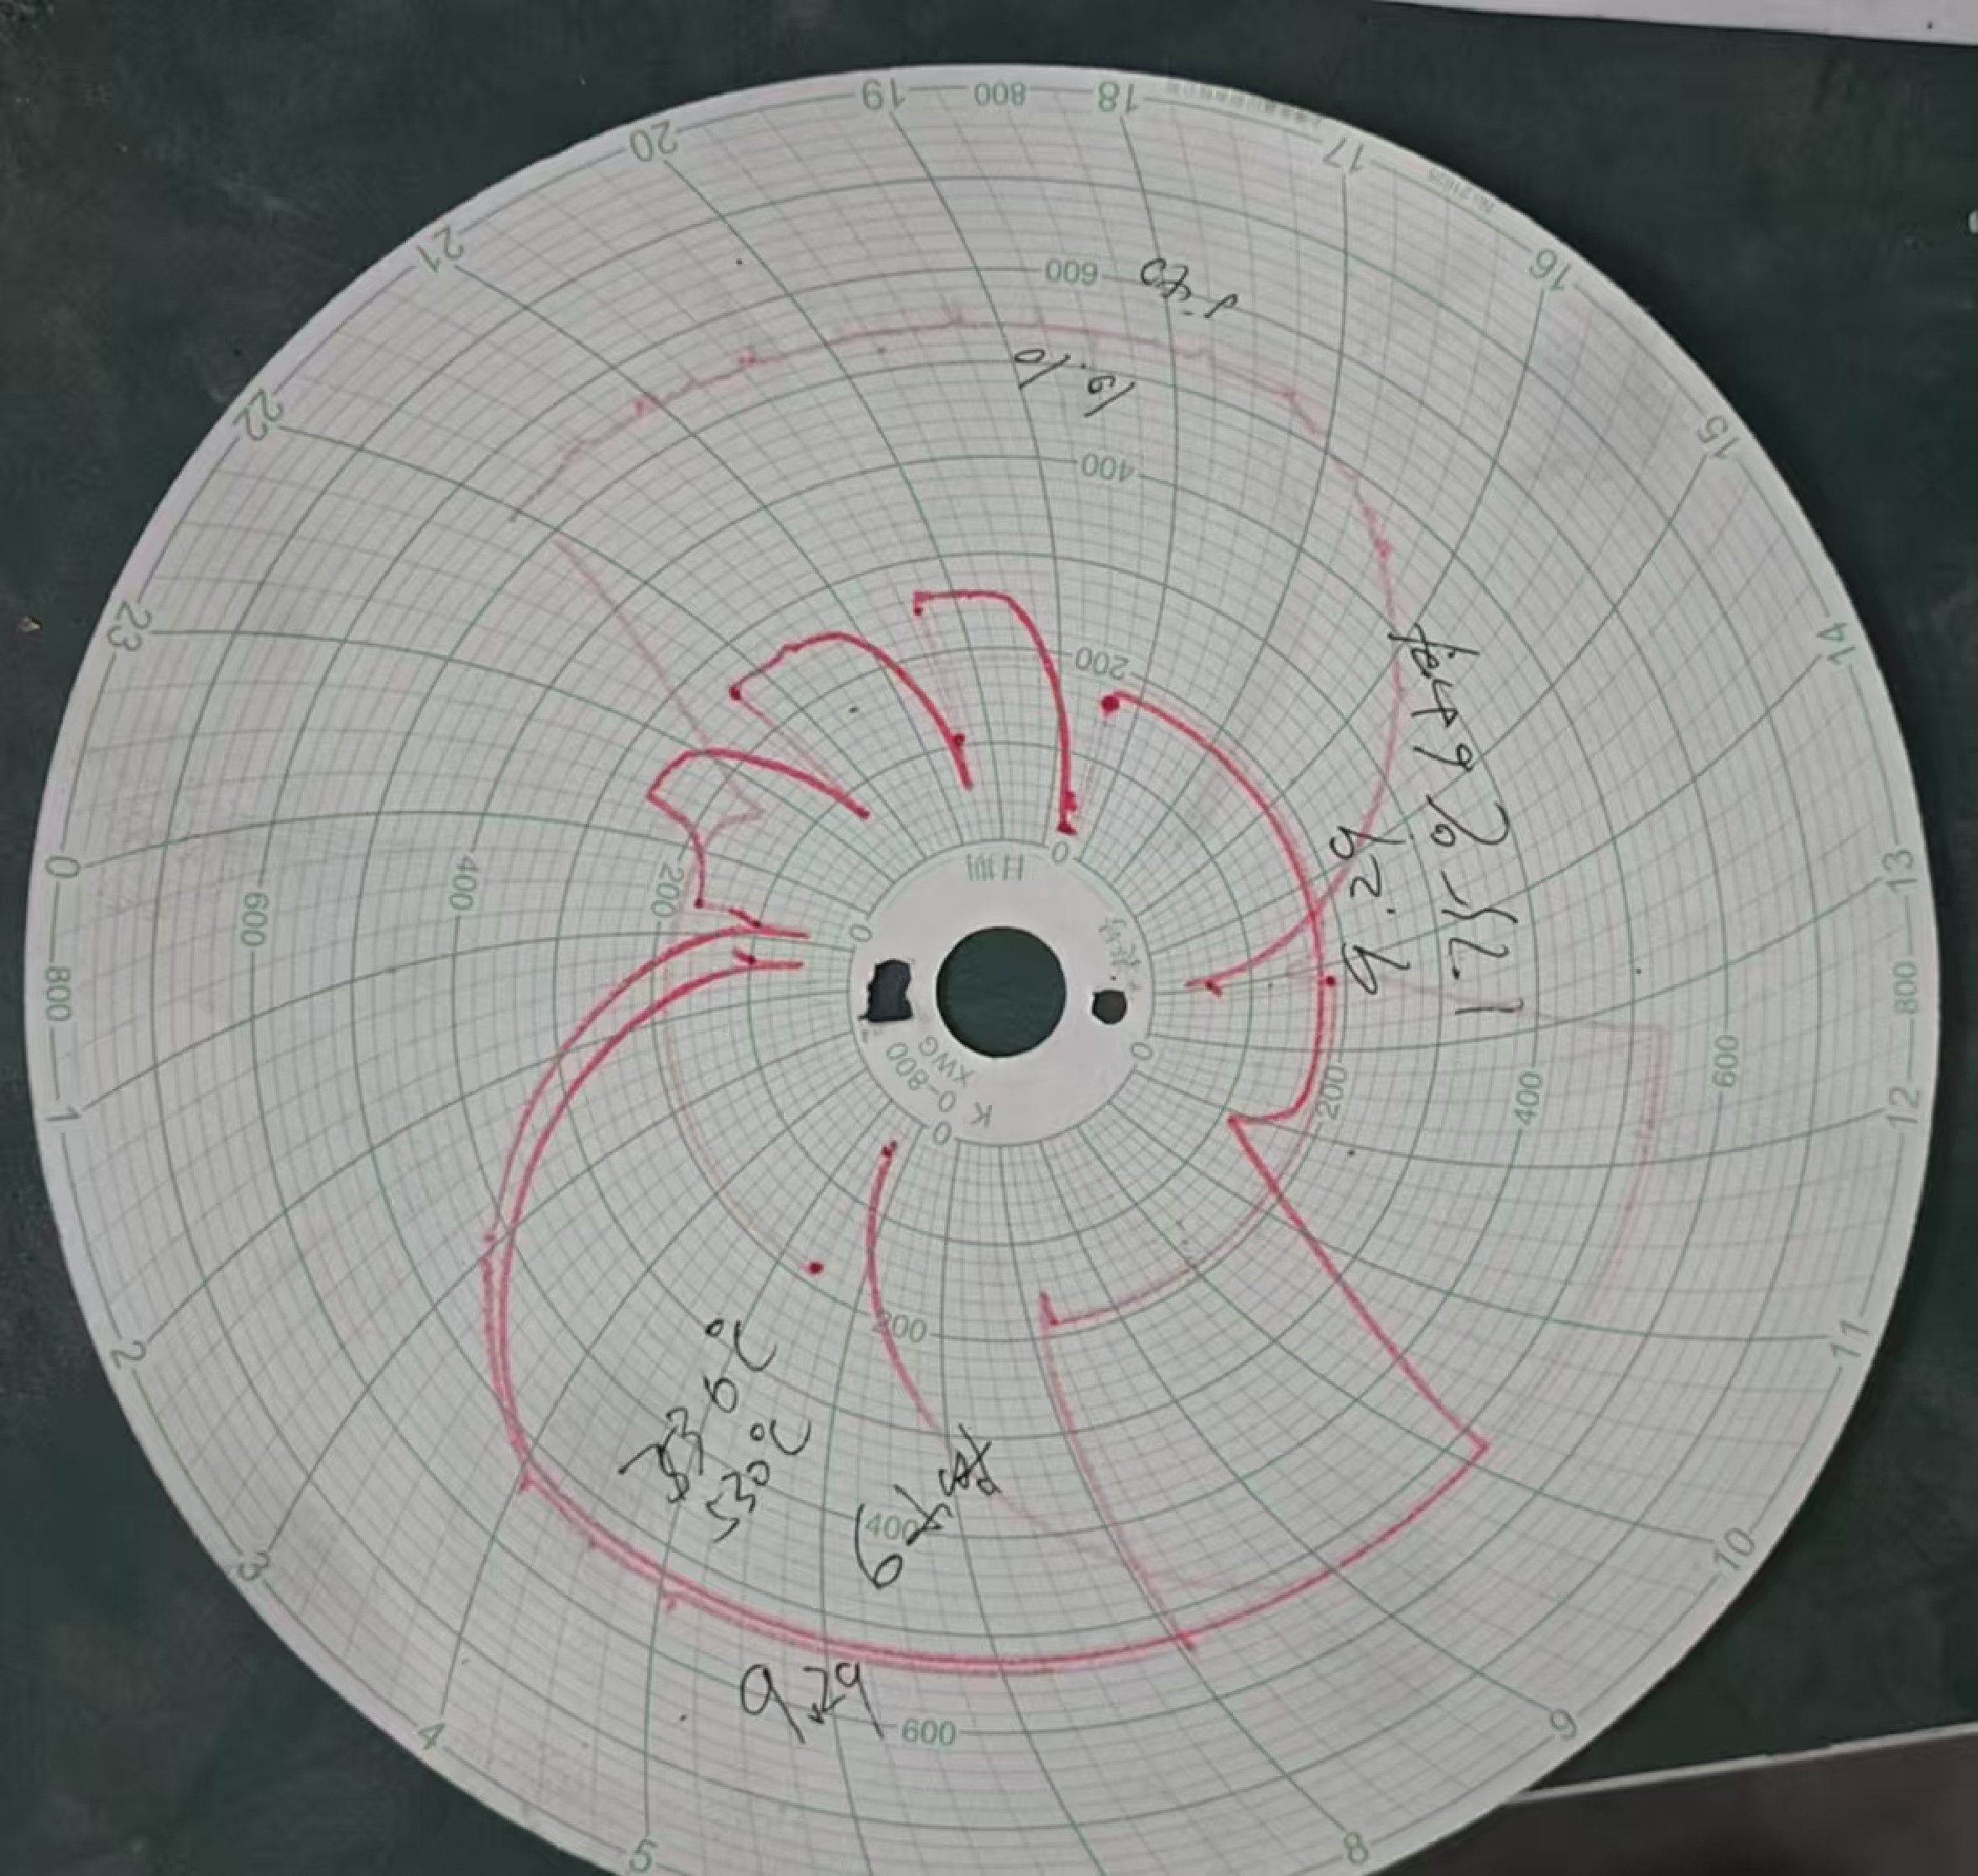
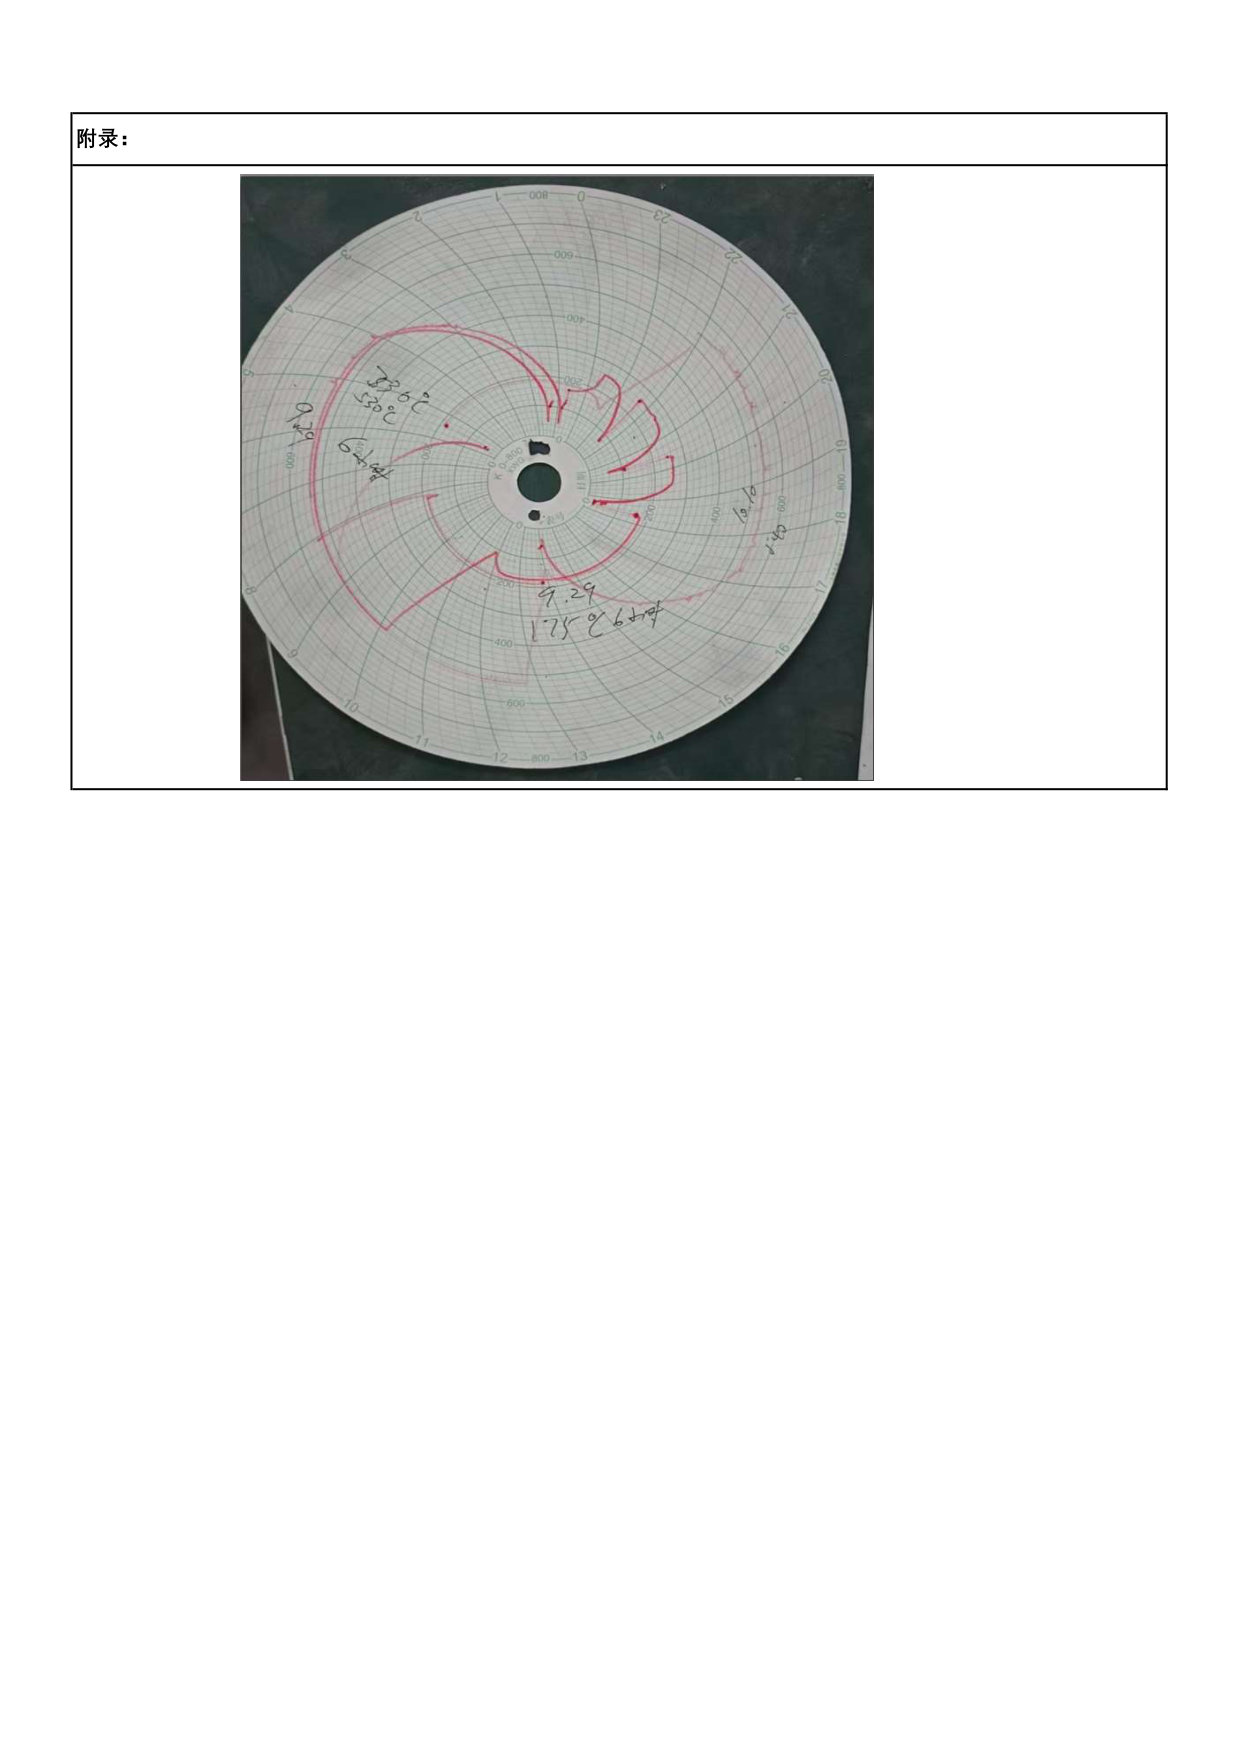
固溶 + 时效全参数固化在技术要求文件中,每炉次记录进炉/到温/出炉时间与温度曲线,操作员、检验员、班组长三级签核。
毛坯铸字(图号/版本 + 供应商代码 + 炉批号 + 序列号)逐项拍照存档,来料即可追溯到熔炼炉次。
成品打码标记逐项核验拍照,与毛坯标识形成双向追溯链。
逐件称重与标准值对照(示例:标准 13.60kg / 实测 13.50kg),重量波动是铸造稳定性最直观的指标。
成品逐件称重,结合毛坯重量可算出加工余量与材料利用率,超差即触发工艺排查。
钢套热装工艺逐件记录:衬套外径、铸件加热前后内孔直径、出炉温度(120–125℃),过盈量数据化受控。
液氮冷缩装配(-196℃)前后外径逐件记录,与热装互为备选工艺。
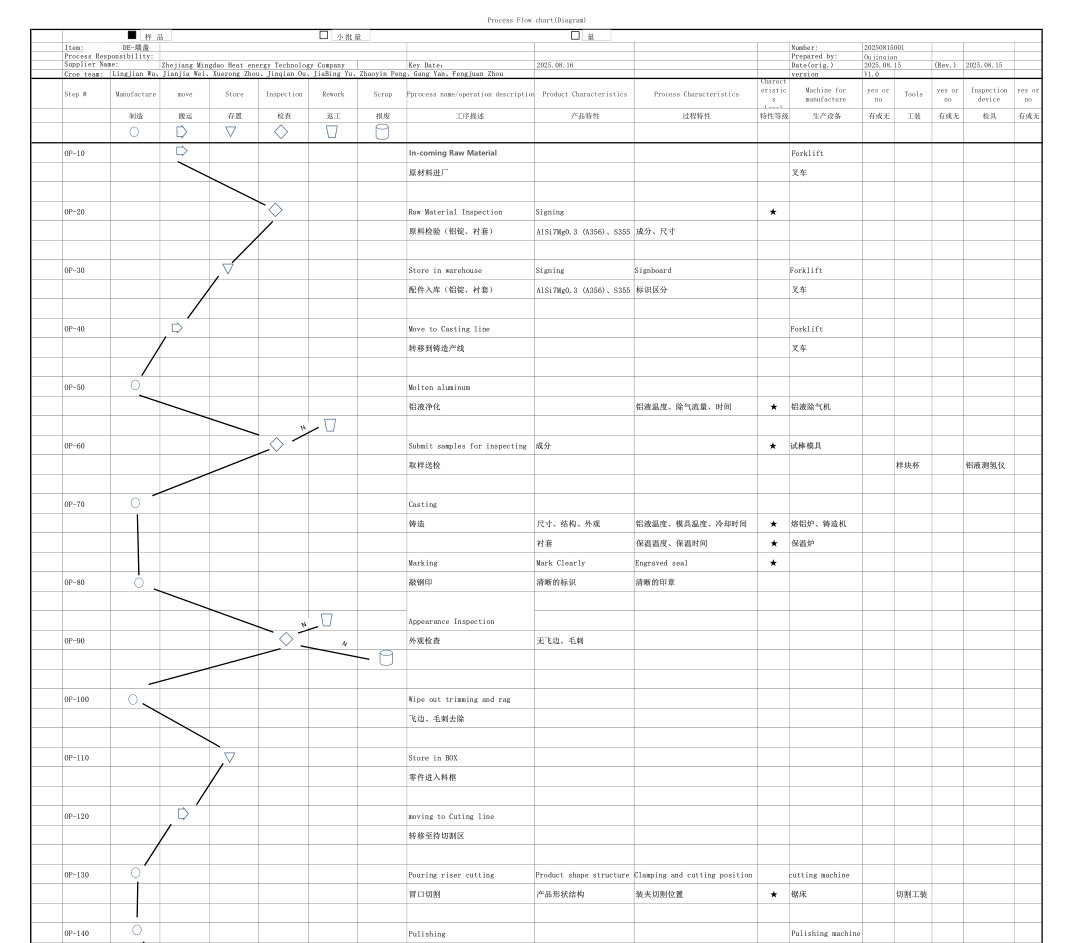
原材料入库到成品出货全过程流程图,标注每道工序的加工内容、控制方式与涉及设备。
逐工序识别潜在失效模式与现行控制,S/O/D 评分与 RPN 排序,改进措施闭环追踪。
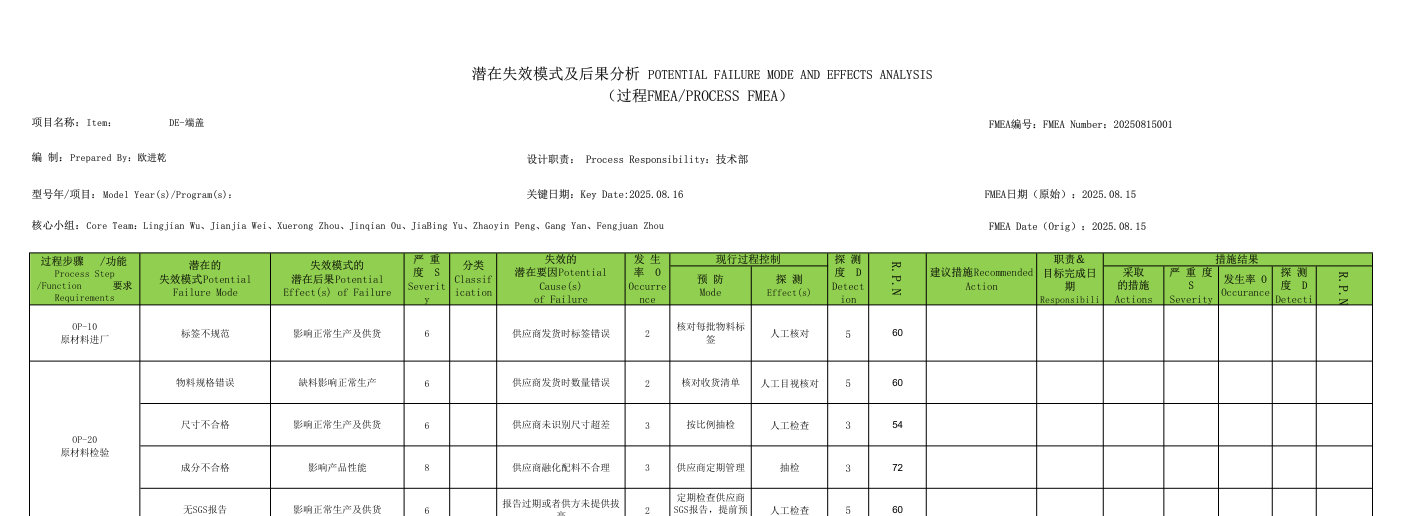
样件-试生产-量产三阶段控制计划:每道工序的检测内容、量检具、样本容量与频次、反应计划。
按工序出具作业指导:铸造参数、热处理曲线设定、机加切削参数、装夹方式。
部分报告涉及客户项目信息未全部展示,可邮件索取按您行业模板定制的样例。
首件放行 + 每批次随货,两条线并行——报告清单固定,无需逐单协商
 明道 MINDAW